再生PETシートの押出成形では、黄変、靭性の低下、光沢不足という3つの主要な品質問題がしばしば発生します。これらの問題は、再生PETフレークや再粉砕材を高い割合で使用する場合に、より顕著になります。PET熱成形シートを製造するメーカーにとって、こうした欠陥は製品の外観、成形性能、および最終製品の品質に影響を及ぼす可能性があります。.
1. 再生PETシートはなぜ黄色くなるのか?
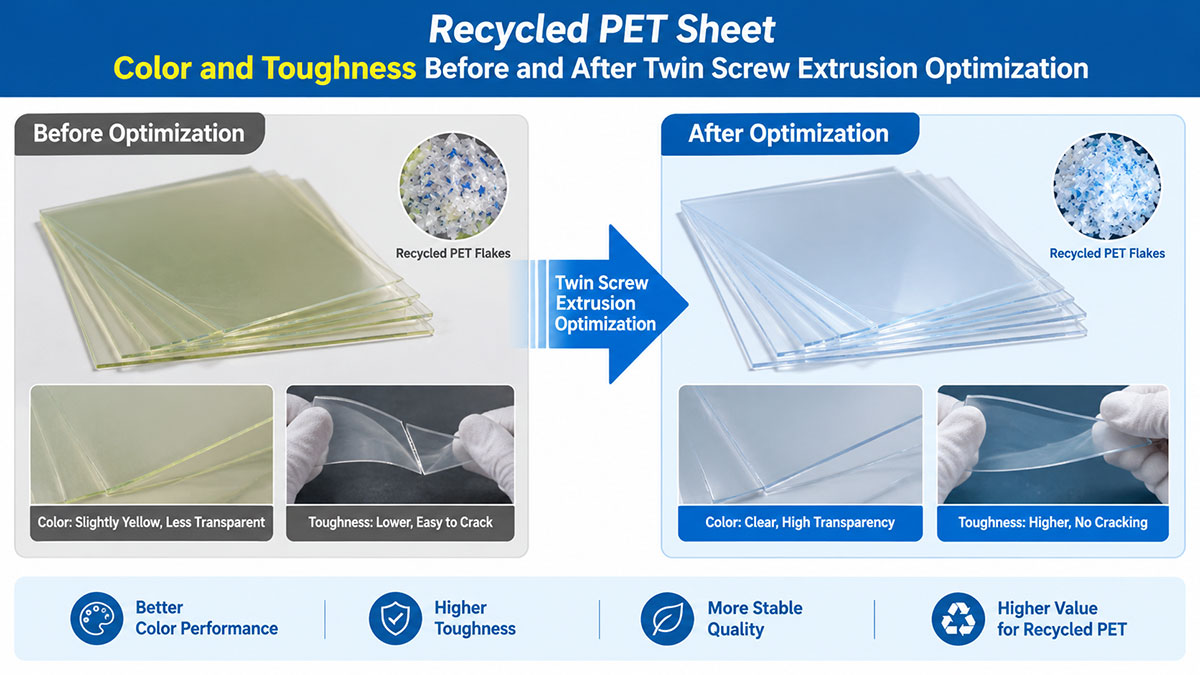
PETシートは、熱劣化、湿気による加水分解、不純物を含む再生材、あるいは高温下での過度な滞留時間によって黄変することがあります。適切な原材料の管理と、最適化された押出成形条件が不可欠です。.
~について 並列二軸スクリュー式PETシート押出ライン, 、適切なスクリュー構成、温度制御、真空脱ガス、および効果的な溶融物ろ過を行うことで、溶融物の品質を向上させ、加工上の欠陥を減らすことができます。.
二軸押出成形の最適化前後の再生PETシートの色と靭性
2. PETシートの靭性と光沢を向上させる方法
強度の低さは、PETの分子量低下、固有粘度(IV)の低下、あるいは再生材の品質にばらつきがあることが原因である可能性があります。光沢不足は、異物の混入、溶融均一性、ダイの状態、あるいは冷却ローラーの設定に関連している可能性があります。.
押出成形プロセスの最適化に加え、メーカーは、生産試験の出発点として、以下のマスターバッチ配合を検討することができます。.
| マスターバッチの種類 | PET 1,000 kg あたりの推奨添加量 |
|---|---|
| 黄変防止マスターバッチ | 300~600 g |
| 強化・ひび割れ防止用マスターバッチ | 6~8 kg |
| ホワイトニングマスターバッチ | 1.5 kg |
| 光沢向上用マスターバッチ | 1.5 kg |
これらの配合比は参考値であり、マスターバッチ供給業者の仕様、再生PETの品質、および要求されるシート特性に応じて検証を行う必要があります。白度向上用および光沢向上用のマスターバッチは外観を改善し、靭性向上用添加剤は耐衝撃性を向上させるのに役立ちます。実際の結果は、添加剤の相溶性や加工条件によって異なります。.
3. 並列二軸押出成形が再生PETシートの品質をどのように向上させるか
適切に設計された並列ツインスクリュー式PETシート押出ラインは、適切な再生PET材料に対して、効果的な混合、脱気、および加工を実現します。適切なろ過、温度制御、および正確な添加剤の添加と組み合わせることで、メーカーはシートの色の一貫性、靭性、および表面外観の向上を図ることができます。.
最適な設備構成および加工パラメータは、リサイクル材料の組成、目標生産量、シート厚さ、および最終用途によって異なります。また、安定した生産結果を得るためには、原料の品質を安定させ、PETの劣化を抑制することも不可欠です。.
よくあるご質問
再生PETシートはなぜ黄色くなるのですか?
主な原因は4つあります。すなわち、熱劣化、水分による加水分解、汚染された再生材、および高温の溶融状態での滞留時間の過長です。黄変はポリマー鎖における化学的変化であるため、原材料の管理、温度制御、真空脱ガス、および溶融ろ過といった上流工程での対策が最も効果的です。.
シートが製造された後でも、黄ばみは元に戻すことができますか?
いいえ。黄変はPETそのものの分子レベルの変化によるものであるため、後から研磨や洗浄で取り除くことはできません。現実的な対策は予防です。フレークを乾燥した清潔な状態に保ち、滞留時間を短縮し、検証済みの添加量で黄変防止用マスターバッチを添加してください。.
再生PETシートはなぜ靭性や衝撃強度が低下するのでしょうか?
強度の低下は、通常、分子量および固有粘度(IV)の低下に続いて生じます。再生フレークは、IVや熱曝露歴がさまざまであるため、溶融物には衝撃を受けると割れてしまう劣化した成分が含まれている可能性があります。フレークの品質を一定に保ち、穏やかな熱処理を行うことで、IVを維持することができます。.
PET 1トンあたり、どのくらいの量の黄変防止マスターバッチを使用しますか?
一般的な目安は、PET 1,000 kg あたり 300~600 g です。正確な添加量は、マスターバッチの供給業者の仕様、投入される再生フレークの色、および目標とするシートの外観によって異なるため、生産試験で確認する必要があります。.
再生PETシートには、どのくらいの量の強化マスターバッチが添加されるのでしょうか?
目安となる添加量は、PET 1,000 kg あたり 6~8 kg であり、これは耐黄変添加量の約 10 倍に相当します。耐衝撃性は、添加剤と基材樹脂との相性および加工条件によって左右されるため、生産規模を拡大する前に、自社の生産ラインで添加量を検証してください。.
ツインスクリューラインでは、再生PETフレークの予備乾燥が必要ですか?
真空脱ガスおよびマルチベント設計により、押出成形中に水分や揮発性物質が除去されるため、結晶化や予備乾燥にかかる負担が軽減され、 シングルスクリューPETシート押出ライン 通常は不要です。ただし、水分を多く含んでいる、あるいは著しく汚染されたフレークについては、上流工程での前処理が必要となる場合があります。.
再生PETシートの光沢が劣る原因は何ですか?
光沢不足は、通常、異物の混入、溶融均一性の欠如、ダイの状態、または冷却ローラーの設定に起因します。安定した溶融圧力、清浄なろ過、および適切な冷却制御は、いずれも表面仕上げに直接的な影響を及ぼします。.
ABA共押出構造では、再生PETの変色を隠すことはできるでしょうか?
はい。その ABA PET 3層共押出ライン 再生素材の芯材の上に新品の外皮を被せるため、完成品では芯材のわずかな変色がほとんど目立たなくなります。再生素材の含有率が高い一方で、表面の見た目を高級感ある状態に保たなければならない場合に、実用的な選択肢となります。.
シートメーカーは、リサイクル素材の品質をどのようにして一定に保つことができるのでしょうか?
社内で一連のプロセスを完結させる。A シートエッジスクラップオンラインクラッシャー 骨くずを直接押出機に送り戻すため、再粉砕材の流れは、原因不明の汚染物質が蓄積することなく、清潔で乾燥した状態を保ち、追跡可能となります。.